Artykuł sponsorowany
Jak materiał i geometria elektrody zmieniają efekt drążenia w formach i matrycach
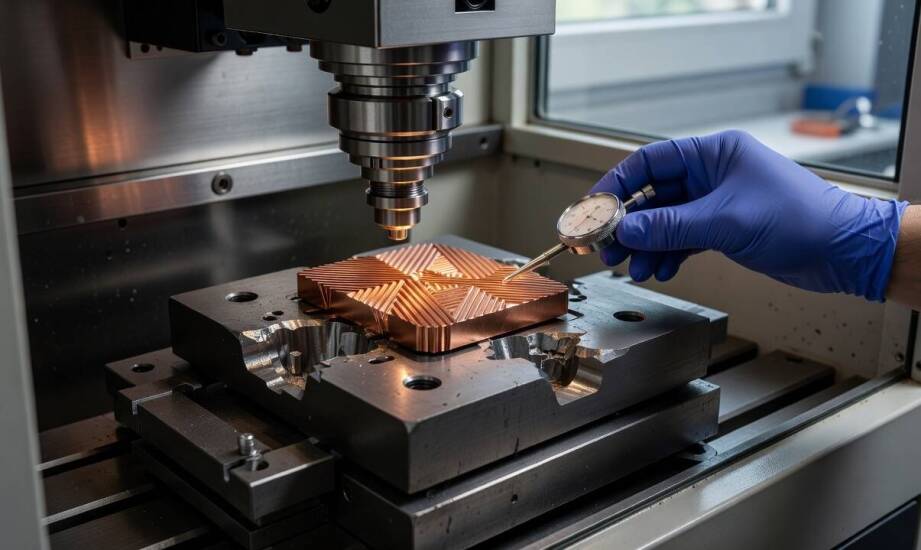
W produkcji precyzyjnych gniazd i kieszeni w formach wtryskowych sama zaawansowana maszyna numeryczna nie gwarantuje osiągnięcia zakładanej jakości. Decydującym elementem całego procesu obróbki elektroerozyjnej pozostaje fizyczna elektroda. Jej materiał, kontrolowany stopień zużycia oraz dokładność odwzorowania kształtu bezpośrednio kształtują ostateczną geometrię detalu. Nawet najbardziej precyzyjne sterowanie generatorem impulsów nie zrekompensuje błędów wynikających z niewłaściwego przygotowania narzędzia roboczego. To właśnie na styku elektrody i obrabianej stali hartowanej zachodzą zjawiska, które decydują o braku mikropęknięć i gładkości formy. Zrozumienie tych mechanizmów ułatwia projektowanie procesu eliminującego braki produkcyjne już na etapie planowania operacji CNC.
Materiał elektrody a stabilność erozji i jakość powierzchni
Wybór materiału roboczego determinuje tempo obróbki, stabilność wyładowań w szczelinie oraz powtarzalność odwzorowywanego kształtu. Elektrody grafitowe wyróżniają się specyficzną budową strukturalną, wysoką przewodnością elektryczną i relatywnie niską przewodnością cieplną. Taka charakterystyka fizyczna pozwala osiągnąć znacznie wyższe tempo usuwania metalu przy jednoczesnym zminimalizowaniu zużycia własnego podczas drążenia zgrubnego. W trakcie erozji cząsteczki grafitu potrafią osadzać się na powierzchni obrabianej, tworząc powłokę zwalniającą degradację samego narzędzia. Grafit pozostaje materiałem lżejszym i podatnym na szybkie frezowanie, co sprawdza się przy budowie dużych gabarytowo elektrod do pierwszego etapu kształtowania matryc.
Zastosowanie elektrod miedzianych zapewnia właściwości kluczowe dla końcowego etapu obróbki. Miedź pozwala na uzyskanie gładkiej powierzchni o znikomej chropowatości, co stanowi technologiczną konieczność w procesach wykańczających gniazda formujące. Materiał ten charakteryzuje się wyższą odpornością na zużycie naroży przy obróbce drobnych, ostrych krawędzi oraz głębokich szczelin. Miedź wykazuje wyższą gęstość i sprawia więcej trudności w obróbce skrawaniem, co wymusza precyzyjne podejście podczas samego tworzenia narzędzia docelowego. Ostateczna decyzja inżynieryjna zależy od tego, czy priorytetem jest agresywne wybieranie naddatku w twardej stali, czy uzyskanie powtarzalnej powierzchni niewymagającej długotrwałego polerowania ręcznego.
Geometria narzędzia i fizyka orbitowania w gniazdach
Odpowiednio wyfrezowana geometria elektrody musi stanowić idealny, pomniejszony negatyw planowanej wnęki. Projektowanie uwzględnia specyficzny naddatek technologiczny, nazywany szczeliną iskrową, który kompensuje fizyczne ubytki metalu oraz daje przestrzeń na ruch kinematyczny. Orbitowanie, polegające na złożonym, mimośrodowym przemieszczaniu się elektrody w osiach poziomych, poprawia równomierność wyładowań i znacznie ułatwia wypłukiwanie resztek ze strefy roboczej. Brak zaprogramowanej strategii ruchu sprawia, że na dnie obrabianej matrycy gromadzi się nagar, prowadzący do lokalnych przegrzań i odkształceń wymiarowych.
Podczas drążenia głębokich i skomplikowanych kieszeni 3D specjaliści wykorzystują sekwencję od kilku do kilkunastu elektrod o rosnącym stopniu dokładności. Zastosowanie odpowiedniego ciśnienia płynu dielektrycznego – doprowadzanego z zewnątrz lub przez wewnętrzne kanały w elektrodzie – chłodzi strefę erozji i na bieżąco ewakuuje zanieczyszczenia, zapobiegając zwarciom. W takich wymagających warunkach elektrodrążenie wgłębne wykazuje swoją skuteczność, pozwalając na drążenie ostrych kształtów w węglikach spiekanych, gdzie klasyczna obróbka skrawaniem natrafia na bariery fizyczne. Umiejętne sterowanie generatorem gwarantuje, że impulsy elektryczne pracują równomiernie na całej powierzchni.
W codziennej praktyce narzędziowni PRODMET S.C. drążenie stanowi nieodłączny element budowy form wtryskowych, wykrojników oraz specjalistycznych foremników. Zespół obsługuje zlecenia jednostkowe i małoseryjne dla przemysłu, dostosowując parametry wyładowań oraz precyzyjnie wykonane elektrody miedziane do specyfiki geometrii danego detalu. Ciągła weryfikacja stopnia zużycia narzędzi roboczych podczas cyklu ogranicza ryzyko odchyłek i pozwala na pracę w bardzo wąskich tolerancjach wymiarowych.
Dobór optymalnej technologii wyładowań iskrowych wynika z analizy projektu oraz wymagań dotyczących klasy powierzchni formy. Spójne połączenie materiału elektrody, wyliczonej szczeliny iskrowej oraz płynnego orbitowania pozwala uzyskać wysoką powtarzalność produkcji oprzyrządowania. Eliminuje to jednocześnie ryzyko powstania ukrytych wad strukturalnych, które uległyby ujawnieniu dopiero podczas wielotysięcznych cykli na wtryskarce.
Kategorie artykułów
Polecane artykuły
Zastosowanie wewnątrzustnych kamer w codziennej praktyce dentystycznej
Kamery wewnątrzustne stały się jednym z najważniejszych narzędzi diagnostyki stomatologicznej. Ułatwiają planowanie leczenia, wzmacniają zaangażowanie pacjentów i pozwalają dokumentować każdy etap terapii. Ich zastosowanie obejmuje profilaktykę, leczenie zachowawcze, endodoncję, periodontologię, imp

Jak wybrać odpowiedni aplikator do wosku dla maksymalnej efektywności?
Wybór odpowiedniego aplikatora do wosku ma kluczowe znaczenie dla uzyskania doskonałych efektów podczas pielęgnacji samochodu. Jakość tego narzędzia wpływa na proces nakładania wosku oraz osiągane rezultaty. Istotne są różne materiały, z których wykonano produkty, a także ich konstrukcja i ergonomia